


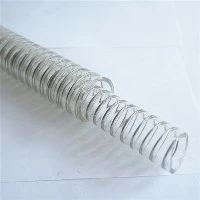


Produktionsprocessen för PVC -slang inkluderar främst följande steg:
Förberedelse av råmaterial: Först, enligt produktprestanda, välj lämpligt PVC -harts, mjukgörare, stabilisator, smörjmedel och andra råvaror och bestämma förhållandet mellan varje komponent. Utför kvalitetsinspektion på råvaror för att säkerställa att de uppfyller produktionskraven och utför nödvändig förbehandling såsom torkning och blandning.
Knådning: Sätt PVC -harts, mjukgörare, stabilisator, smörjmedel och andra råvaror i knådmaskinen i en viss ordning. Den vanliga utfodringsordningen är PVC -harts, mjukgörare, stabilisator, smörjmedel. Under knådningsprocessen styrs temperaturen vid 100 ~ 110 grader Celsius, och knådetiden är cirka 45 ~ 50 minuter för att säkerställa att råvarorna är helt blandade.
Granulering: Det knådda materialet granuleras. Under granuleringsprocessen bör uppmärksamheten ägnas åt temperaturkontroll för att säkerställa att materialtemperaturen inte överskrider smältpunkten och är lägre än temperaturen på rörekstredgjutning.
Extrusion Molding: Tillsätt det granulerade materialet till extrudern och mjukgör det genom extruderens fat och skruv för att bilda ett homogent smält tillstånd. Temperaturkontrollen av extrudern påverkar direkt smältans flytande och kvaliteten på den extruderade produkten. Under extruderingsprocessen, var uppmärksam på utseendet och viskositeten hos det smälta materialet för att säkerställa att ytan är ljus och att det inte finns några oplastiska klumpar. Kylning och formning: Slangens temperatur efter extrudering är fortfarande mycket hög och måste kylas och formas. För slangar med mindre diametrar (mindre än 60 mm) krävs vanligtvis inte tryckluft, medan slangar med större diametrar måste blåsa in i röret för att säkerställa rördiameterns noggrannhet och stabilitet. Kylvattentankar eller kylvattentankar med sprayanordningar är också viktig kylutrustning. Traktion och skärning: Under kylning och formning är draganordningen ansvarig för att kontinuerligt leda slangen ur extruderhuvudet och klippa den enligt de angivna längdkraven. Traktionshastigheten är vanligtvis något snabbare än extruderingshastigheten för att förbättra slangens transparens och längsgående frakturmotstånd. Curling och förpackning: Efter att dragkraften är klar är slangen krullad och förpackad och slutligen utförs kvalitetskontroll. Den färdiga PVC -slangen som passerar kvalitetskontrollen kan läggas på marknaden för försäljning.
KLIFFERING mellan PVC -slang och PVC -hårt rör: PVC -slang innehåller en stor mängd mjukgörare och andra tillsatser, vilket gör dess fysiska egenskaper dåliga, kan inte tåla för mycket tryck och har ett relativt litet användningsområde. PVC -hårt rör innehåller inte mjukgöringskomponenter, så det är lättare att forma och har starkare tryckmotstånd.